保定美沃工程材料科技有限公司
http://www.meiwocell.com/
---- 地址:保定市徐水区大王店工业区
---- 邮编:071000
---- 手机:18131250258
---- 联系人:王经理
---- 传真:4008266163-16688
---- 邮箱:youzhen.wang@meiwopmi.com
---- QQ:401370147
---- http://www.meiwocell.com
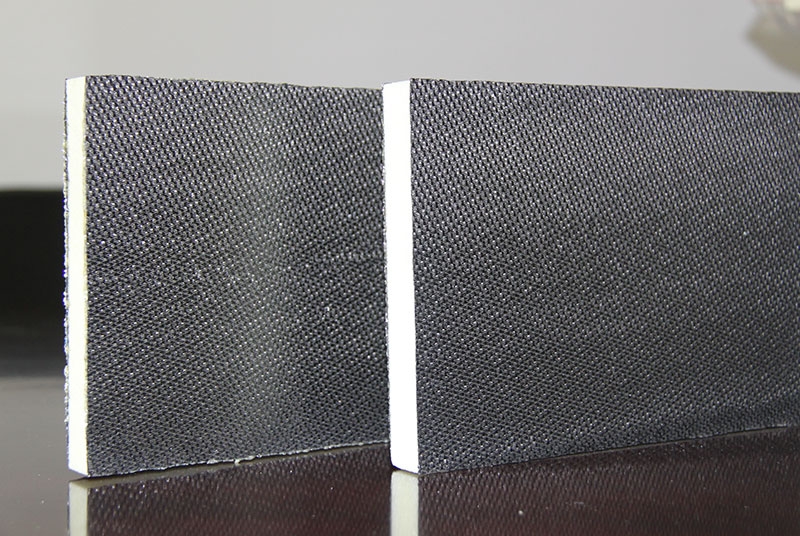
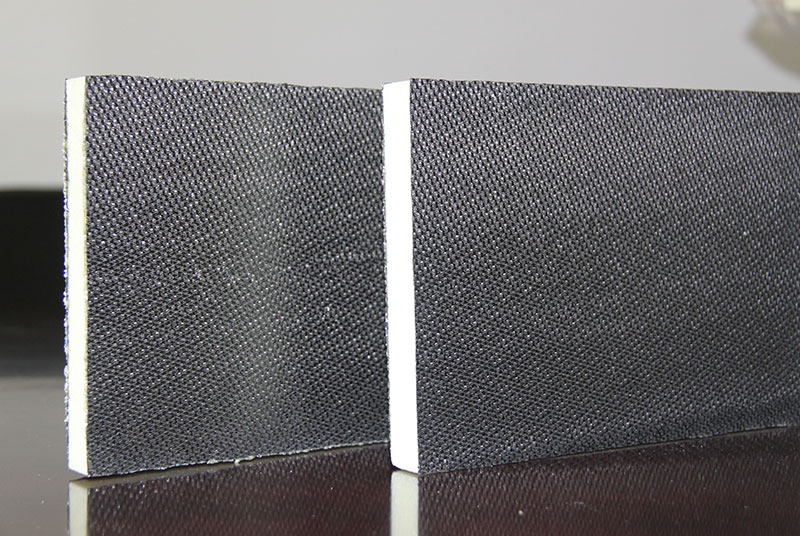
碳纤维与PMI(聚甲基丙烯酰亚胺)泡沫芯复合的成型工艺,本质上是“碳纤维预浸料/织物+ PMI泡沫芯+高温固化/共固化”的一类夹层结构制造技术。PMI泡沫因其抗热性好(可耐180–220℃以上)、强度高、闭孔率高,常用于风电、轨道交通等轻量化部件。
下面按典型工艺流程说明:
一、原材料准备
1、PMI泡沫芯材
按设计厚度(常见5–80 mm)和密度(常见30–200 kg/m³)选用;
需进行热预处理(conditioning ):在高于使用温度10–20℃下烘数小时,去掉吸附水分,避免固化时鼓泡。
2、碳纤维材料
碳纤维预浸料(环氧/双马/酚醛等体系);
或碳纤维织物+树脂infusion体系(用于液态成型)。
3、辅佐材料
脱模布、隔离膜、透气毡、真空袋膜等。
二、典型成型工艺路线
路线1:热压罐共固化
适用于预浸料+ PMI泡沫
1、芯材加工
CNC铣削PMI泡沫至型面;
必要时开透气/排气孔(深腔或大面积时避免真空失效)。
2、铺层组装
模具上先铺碳纤维预浸料(面板);
放置PMI泡沫芯;
再铺另一侧碳纤维预浸料;
组合成“碳纤面板–PMI–碳纤面板”夹层板。
3、真空封装
包真空袋,抽真空,确认无泄漏。
4、固化
进热压罐;
典型曲线:80–100℃预热除气→升温至固化温度(如120–180℃)→加压(0.3–0.7 MPa)保压固化→冷却脱模。
5、后处理
脱模、切边、无损检测(超声/C扫描)。
路线2:真空袋常温/升温固化(非罐压)
适用于低温固化预浸料或样板
只在真空压力下固化;
对PMI泡沫抗压要求低时使用
设备成本低,但致密性和性能略差。
路线3:RTM / VARI(液态成型+PMI芯)
适用于大件、复杂曲面
1、PMI泡沫做成芯,表面可打孔或开槽;
2、碳纤维织物包覆泡沫,合模或真空袋封装;
3、注入环氧树脂并固化;
4、树脂同时浸润碳布并与泡沫粘结。
路线4:模压成型(SMC/单向板类)
将碳纤预浸料与PMI泡沫放入金属模;
高温高压短时固化;
适合批量、规则件。
三、关键工艺控制点
PMI泡沫抗热匹配:固化温度须低于泡沫热变形温度;
防潮:PMI吸湿后高温易起泡;
压力均匀:避免泡沫被压塌;
排气通道:避免夹层内残气;
粘接性:必要时在泡沫表面做涂层或采用增粘层(脲醛/环氧底涂)。
四、典型应用
飞机雷达罩、舵面、地板;
高铁裙板、车头罩;
风电叶片根部/抗剪腹板;
无人机机翼、卫星结构件。
| 地址: |
| 电话: |
| 传真: |
| 邮箱: |
| 保定市徐水区大王店工业区 | 18131250258 | 4008266163-16688 | youzhen.wang@meiwopmi.com |
| 扫一扫 |
| 关注 |
| 进入手机站 | 微信公众号 |



 冀公安备13060902000244号