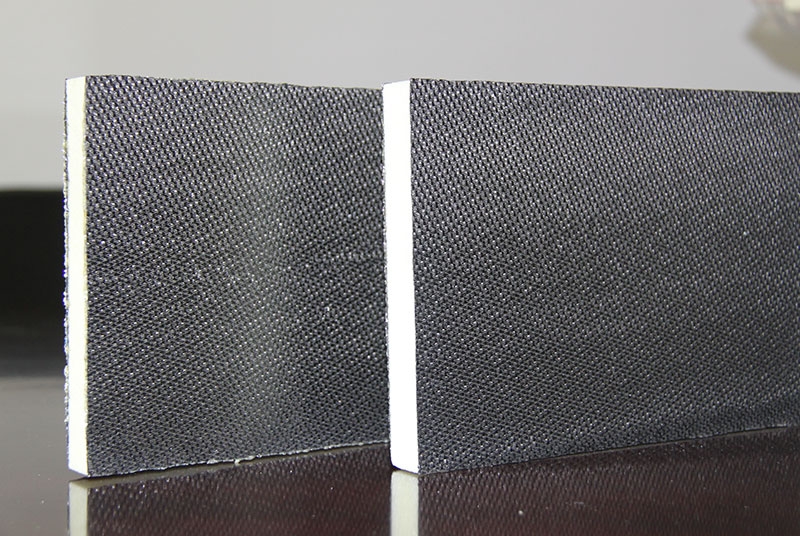
碳纤维PMI(聚甲基丙烯酰亚胺)加芯泡沫产品(通常指PMI泡沫芯材与碳纤维面板复合而成的夹层结构件,或用于成型该结构的PMI泡沫芯材本身)的“安装”通常涉及两种场景:作为芯材在复合材料成型过程中的铺放/定位,以及成品夹层结构件的装配连接。
一、 若指PMI泡沫芯材在碳纤维构件成型时的“安装/铺放”
(常见于风电叶片、宇航构件、中端体育器材的真空灌注/热压罐工艺)
芯材预处理
尺寸与型面加工:按数模对PMI泡沫进行CNC铣削,确保与模具型面贴合,拼接处做阶梯搭接或斜接,避免缝隙导致树脂富集。
表面处理:用砂纸轻微打磨(去掉表皮、增加粗糙度),必要时涂覆偶联剂/底涂,提升与碳纤维/树脂的界面结合力。
清洁:用无水乙醇或丙酮擦拭,去掉粉尘、油污,避免影响粘接。
定位与固定
在模具上按铺层设计放置泡沫芯,用喷胶(如3M™ 77/90)或双面胶带临时固定,避免灌注/加热时移位。
复杂曲率区域需开减压槽/透气孔,避免架桥(泡沫与纤维布不贴合)。
碳纤维铺层覆盖
按设计顺序铺设碳纤维织物/预浸料,确保全包覆泡沫(形成“三明治”结构),边缘做密封处理(如密封胶条),避免树脂进入泡沫孔隙(PMI闭孔率虽高,但需避免边缘渗胶)。
真空袋压时控制压力(通常≤0.1MPa,避免泡沫压缩变形),按泡沫耐温上限设定固化温度(PMI泡沫一般耐120~180℃,高温型可达200℃以上)。
二、 若指成品碳纤维PMI夹层结构件的“安装/装配”
(如设备罩壳、雷达罩、无人机部件等与主体结构的连接)
连接设计原则
避免直接螺栓穿透芯材:PMI泡沫抗局部压陷强度有限,需在连接点预埋金属/复合材料嵌件(预埋件需在成型时与碳纤维层共同固化,或后加工粘接)。
优先采用胶接+机械连接复合方式:结构胶(如环氧胶、丙烯酸酯胶)传递载荷,螺栓/铆钉防剥离。
典型安装步骤
预埋件连接:若构件出厂已带预埋螺纹套/嵌件,直接用螺栓与主体框架连接,扭矩按设计规范(避免过扭导致泡沫压溃)。
胶接安装:
打磨待粘接面(碳纤维表面打磨至纤维微露,增加粗糙度),清洁后涂底涂。
涂结构胶(厚度通常0.1~0.5mm,加玻璃微珠控厚),加压固化(按胶黏剂工艺:常温或加热,如环氧胶常温24h或60℃/2h)。
边缘密封:装配缝隙用弹性密封胶(如聚氨酯、MS聚醚胶)填充,避免水汽进入夹层(PMI虽不吸水,但界面进水会导致分层)。
注意事项
禁止在泡沫芯区域直接打孔/攻丝(会导致分层、失效)。
避免局部集中载荷:安装垫片需足够大,分散压力(如金属垫圈直径≥孔径2倍)。
耐温匹配:若使用环境高温,需确认PMI泡沫的Tg(玻璃化转变温度)高于使用温度20℃以上。
三、 关键安稳与质量提示
PMI泡沫粉尘可能刺激呼吸道,加工时需佩戴防尘口罩;切割建议用特用工具(如热丝切割机,避免锯齿产生粉尘)。
安装前核对产品批次合格证明(密度、压缩强度、耐温等级),严禁使用受潮或已老化的芯材。
若为非标定制件,务必先做工艺验证(小样试装/测试),再批量施工。